光学玻璃的冷加工及磨玻璃砂轮选型指南
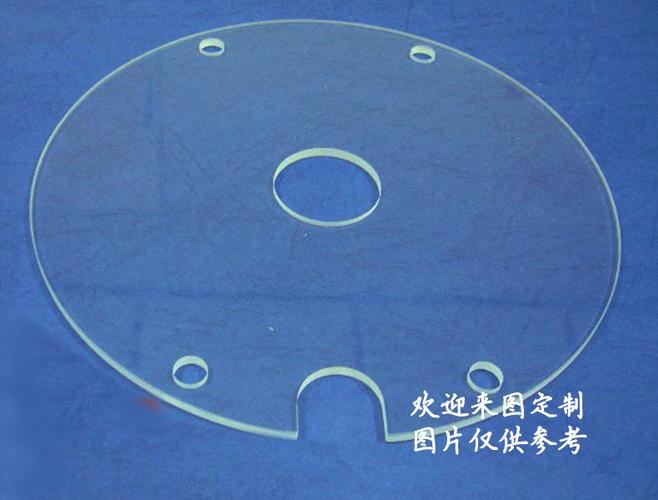
光学玻璃作为精密光学仪器的核心材料,其加工质量直接决定了光学系统的性能。在光学玻璃的制造过程中,冷加工是至关重要的一环。本文围绕光学玻璃冷加工的基本概念,重点解答“磨玻璃应该用哪一种砂轮”这一实际问题,为行业从业者提供参考。
一、什么是光学玻璃的冷加工?
光学玻璃冷加工是指在常温下,通过机械研磨、抛光等手段,将光学玻璃毛坯加工成符合设计要求的形状、尺寸和表面质量的工艺过程。与热加工(如熔炼、精密模压)不同,冷加工不涉及玻璃的软化或熔融,而是依靠磨料和工具对玻璃表面进行微量去除。
冷加工通常包括以下主要工序:
1. 粗磨:去除毛坯的大部分余量,形成基本几何形状。
2. 精磨:进一步减小表面粗糙度,修正尺寸和角度。
olet 抛光:使表面达到光学镜面要求,降低散射和吸收。
- 定心磨边:保证透镜的光轴与机械轴重合。
冷加工的核心目标是获得高精度的面形和极低的表面粗糙度,同时避免产生亚表面损伤、裂纹和划痕。
二、磨玻璃应该用哪一种砂轮?
在光学玻璃冷加工中,砂轮的选择直接影响加工效率、表面质量和工具寿命。常用的砂轮主要分为金刚石砂轮和普通磨料砂轮两大类,选择时需要综合考虑玻璃种类、加工阶段、精度要求等因素。
- 金刚石砂轮(推荐首选)
金刚石砂轮是光学玻璃磨削中最常用的工具,尤其适用于硬脆材料的高效加工。其优点包括:
- 硬度极高,耐磨性好,寿命长;
- 切削锋利,磨削力小,不容易产生裂纹;
- 可制成各种形状,适用于平面、球面、非球面等。
细分类型:
- 金属结合剂金刚石砂轮:刚性好、耐用,适用于粗磨和成型磨削,如杯形砂轮、碗形砂轮。
- 树脂结合剂金刚石砂轮:自锐性好,适用于精磨和半精磨,能获得较低的表面粗糙度。
- 陶瓷结合剂金刚石砂轮:兼顾耐磨性和自锐性,适合中高精度磨削。
目数选择:
- 粗磨:80/100目~100/120目
- 半精磨:180目~325目
- 精磨:W40~W7(微粉级)
- 碳化硅砂轮(特定场合)
绿碳化硅砂轮也可用于光学玻璃的粗磨,尤其是对成本敏感或加工软质玻璃时。但其磨损快、加工精度较低,通常不用于精磨和抛光。
- 适用:普通玻璃、石英玻璃的粗磨
- 粒度:36~80目
- 结合剂:陶瓷结合剂为主
- 立方氮化硼(CBN)砂轮
CBN砂轮硬度仅次于金刚石,热稳定性更好,但脆性较大,在光学玻璃磨削中应用不如金刚石广泛。可用于某些特殊玻璃的磨削,但性价比通常低于金刚石砂轮。
- 选型建议
| 加工阶段 | 推荐砂轮 | 粒度 | 结合剂 |
|----------|----------|------|--------|
| 粗磨 | 金刚石砂轮(金属结合剂) | 80/100~100/120 | 金属 |
| 半精磨 | 金刚石砂轮 | 180~325 | 金属/陶瓷 |
| 精磨 | 金刚石砂轮(树脂结合剂) | W40~W7 | 树脂 |
| 抛光 | —(使用抛光粉) | — | — |
三、冷加工中的关键注意事项
- 冷却液选择:金刚石磨削时需充分冷却,避免烧伤和裂纹。常用水基冷却液,并添加防锈剂。
- 进给速度与压力:应适中,避免过度冲击导致玻璃崩边或亚表面损伤。
- 砂轮修整:定期修整,保持锋利和形状精度。
- 清洗:每道工序后须彻底清洗,防止粗颗粒带入精磨或抛光。
四、
光学玻璃冷加工是一门精度要求极高的工艺,砂轮的选择直接决定加工效果。金刚石砂轮是磨削光学玻璃的主要工具,按加工阶段选用不同结合剂和粒度。粗磨用金属结合剂粗粒度金刚石砂轮,精磨用树脂结合剂细粒度金刚石砂轮。合理选型、配合规范操作,才能获得高质量的光学元件。随着光电产业发展,冷加工技术也在不断创新,超精密磨削和在线检测将持续提升加工水平。
如若转载,请注明出处:http://www.ytgdglass.com/product/52.html
更新时间:2026-10-21 16:03:39